首页 » 绿色运营
我们严格遵守法律法规和相关要求,成立董事会-管理层-执行层三级环境保护组织架构,建立并有效运行环境管理体系、能源管理体系和温室气体管理体系,积极实施绿色低碳运营,保护生态环境、缓解气候危机。
我们严格遵守法律法规和相关要求,成立了决策层-管理层-执行层三级环境保护组织架构,建立并有效运行环境管理体系、职业健康安全管理体系、能源管理体系和温室气体管理体系,积极实施绿色制造,保护生态环境,缓解并适应气候变化。
为助力“成为智能车载显示及解决方案领导者”的愿景达成,保护员工健康、减少废弃物与温室气体排放、降低能耗、避免EHS事故和减少事故影响,确保安全、健康、绿色生产,提升企业的EHS绩效,我们做出以下承诺:
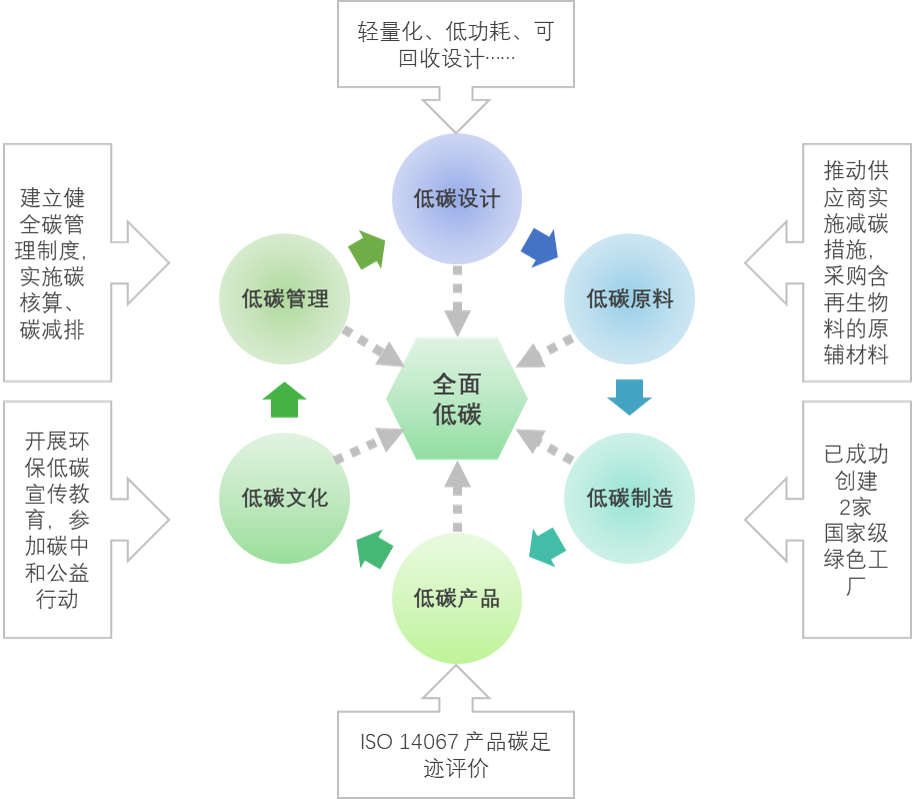
我们通过六大低碳行动,积极推进自身运营绿色化、低碳化,并努力影响供应链绿色低碳转型,以便增强气候韧性,防范气候风险,把握机遇。
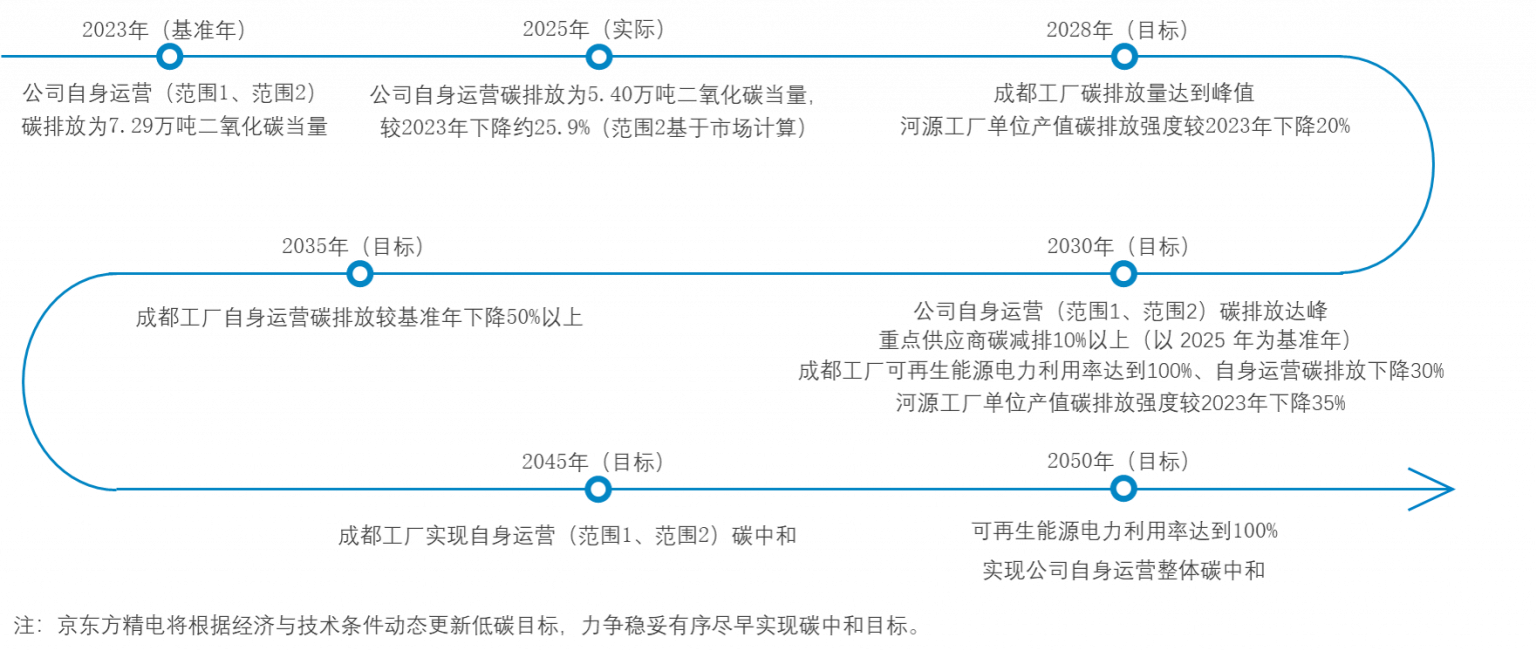
我们建立并实施《“双碳”管理制度》《温室气体排放核算与报告制度》《产品碳足迹核算管理制度》,每年对组织层级的温室气体排放和典型产品碳足迹进行核算与评价,并以此指导低碳决策,锚定2030年碳达峰、2050年碳中和目标,在绿色低碳发展的道路上不断前进。
我们将资源管理作为实施可持续发展战略、推动公司高质量发展的关键议题,通过系统化的管理手段和创新技术应用,持续提升资源利用效率。
我们按照公司《节约用水管理制度》,在生产型运营地全面推行节水计划,实行三级计量,定期评估用水情况,寻找节水机会,改进用水效率。
2023年以来,生产基地的工业用水重复利用率达到了98%,综合漏失率小于5%,单位产值取水强度累计下降26%,水资源效率管理取得显著成效。
节水案例:
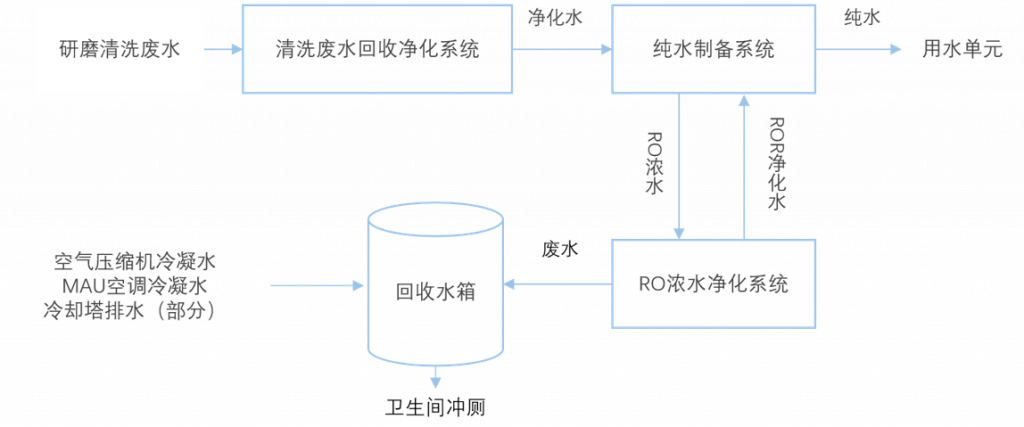
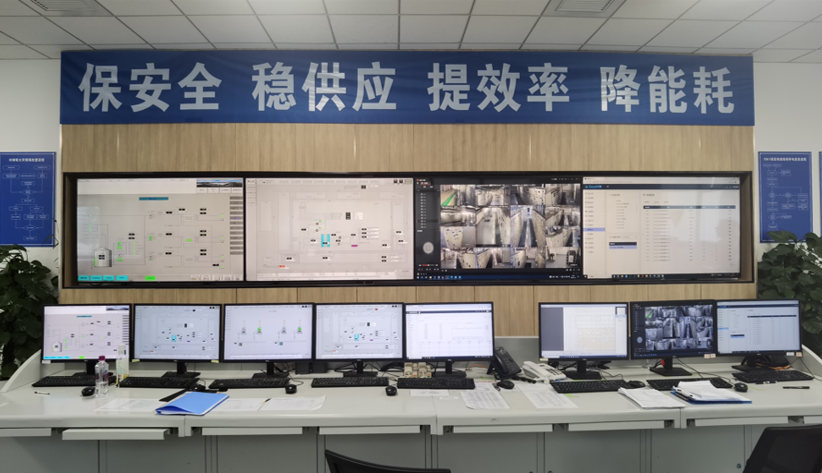
如右图所示,京东方精电成都工厂为缓解水资源压力,建设了完善的废水回收设施,对研磨清洗废水、RO浓水、空气压缩机冷凝水、MAU空调冷凝水,以及循环冷却塔的部分排水进行回收利用,年均节水19万吨,相当于成都工厂自来水总用量的96%。
成都工厂水回用设施示意图
我们以“遵纪守法 、节能降耗、清洁生产、持续改进”为能源方针,从能源购入、能源储存、加工转换、输送分配、终端使用到余能回收利用,开展全流程能源审计,识别节能机会,落实节能措施 ,不断提高能源利用效率。
我们在中国大陆地区的生产型运营地(河源工厂和成都工厂)均已通过ISO 50001:2018 能源管理体系认证。
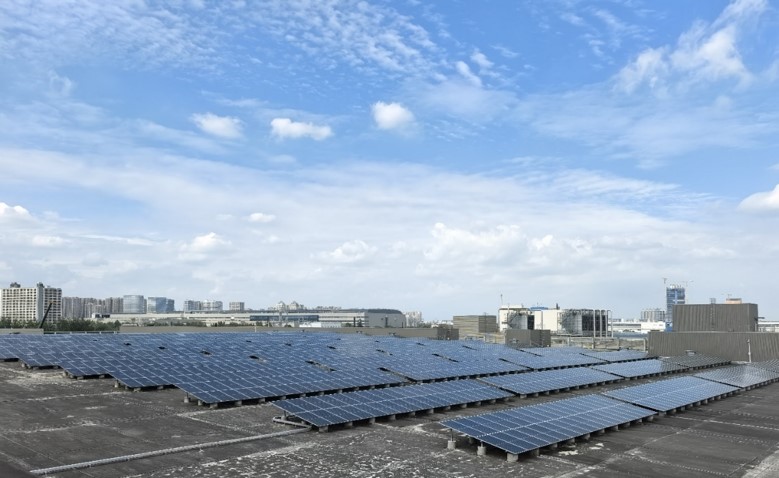
2025年中国大陆生产基地:完成节能措施17项,年化节能量为441.66吨标准煤(3593.64MWh电力); 每十亿元工业产值综合能耗同比下降约14%;通过运行余热回收设施,节约天然气46.58万立方米、轻质柴油112立方米;新增分布式光伏发电装机容量1.992兆瓦时(直流侧)。
我们从产品设计、材料采购、加工制造到废弃物处理,进行全链路节材管控,实现了材料利用率行业领先。2025年,我们联动客户及供应商,实施包装材料循环使用,节约木质托盘67吨、EPS泡沫箱49.34吨、吸塑盒397吨、塑胶托盘22.5吨;资源化处理废弃物2779.80吨,工业固体废物综合利用率为94.5%。
1
推行轻量化与减量化设计,从源头降低资源消耗;优化产品结构设计,以实现易拆解、易分类;强化产品的易回收与可再生设计属性。
2
实施严格的绿色环保资质认证准入;优先使用含再生材料的包装;积极采购含再生料的零部件。
3
采用先进的生产管理系统与工艺技术,运用科学管理方法严格控制生产损耗,最大化提升原材料综合利用率。
4
联动上游供应商,推动原材料外包装的循环使用;协同下游客户,实施产品包装的回收与复用;废弃物资源化处理,实现资源循环。
我们通过源头减排、过程控制、末端治理等措施,对环境污染物和固体废物进行全生命周期的管理,并建立突发环境事件应急体系,严格控制环境污染风险。我们在中国大陆地区的生产型运营地(河源工厂和成都工厂)均已通过ISO 14001:2015 环境管理体系认证。
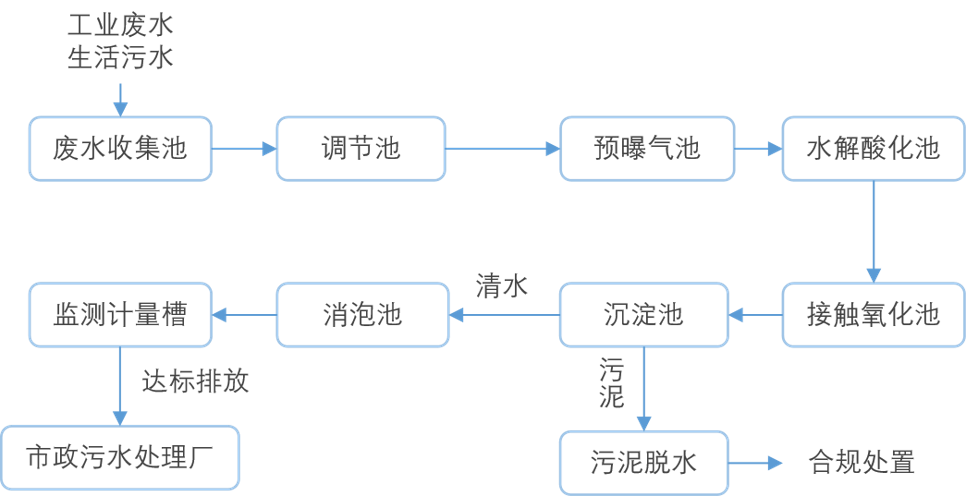
我们严格遵守水污染防治法律法规及相关要求,实行雨污分流,以成熟可靠的工艺处理各类废水,水质达标率100%。我们还积极开展废水回用,减少废水外排。
河源工厂废水处理工艺流程图
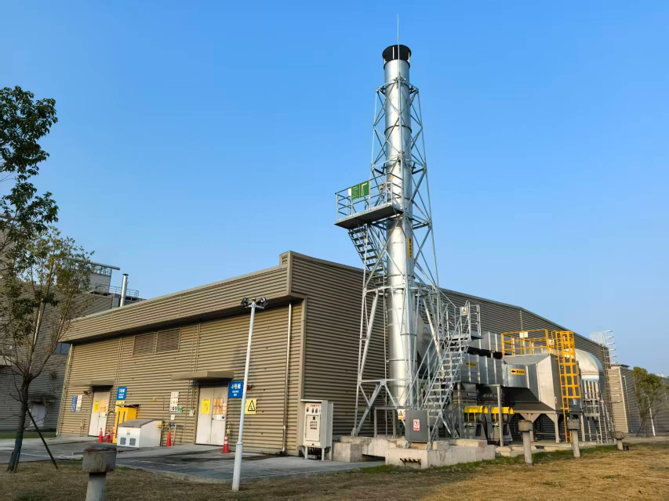
我们严格遵守大气污染防治法律法规要求及公司《大气污染防治管理制度》,实行工业废气源头充分收集、末端充分净化,以远低于标准限值的浓度排放大气污染物。同时,我们广泛采用符合环保标准的低VOCs化学品,以便减少VOCs的产生强度和产生量。
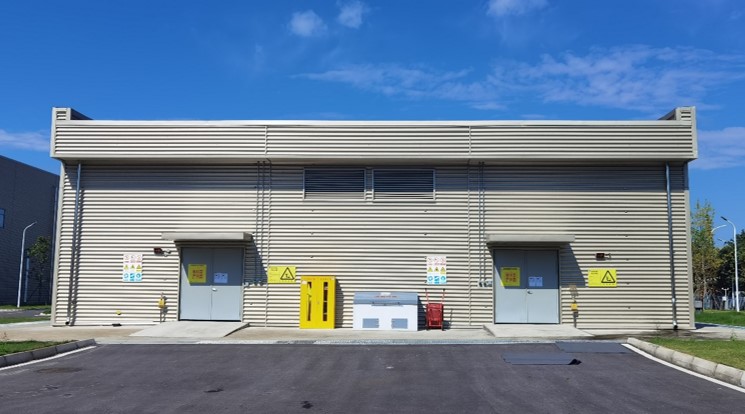
成都工厂危废库有机废气处理设施
2025年中国大陆生产基地:大气污染物监测合格率100%;通过增设危险废物仓库有机废气收集净化设施减排VOCs约136.5千克/年;以余热回收代替燃气锅炉供暖,避免了二氧化硫、氮氧化物排放;单位工业产值大气污染物排放量同比下降10.8%。
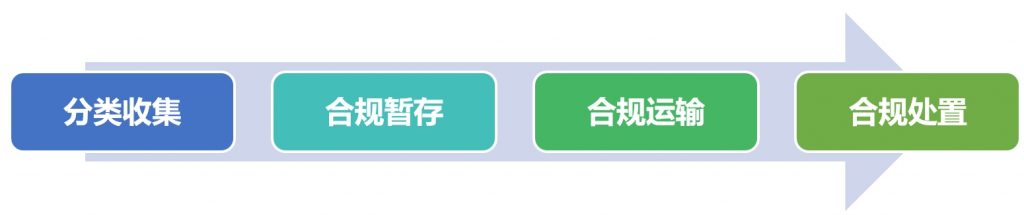
我们严格按照法律法规要求和公司《固体废物管理制度》《报废品管理制度》开展固体废物管理,建设了规范的废弃物收集与贮存设施,形成了完善的废弃物分类收集、贮存、转运和处置体系,确保实现减量化、资源化和无害化目标。
成都工厂危险废物暂存仓库
我们在工厂规划、建设和运营全过程中,全面贯彻绿色制造理念,实现了能源低碳化、资源高效化、生产洁净化、产品绿色化和用地集约化。
我们的核心生产基地——河源工厂与成都工厂已于2026年正式获评国家级绿色工厂。
我们的生产基地通过开发利用太阳能、使用绿色电力、叉车电动化和余热回收等措施,实现了能源低碳化,清洁能源占比超过了99.5%。
我们构建了高效闭环的资源利用模式,实现了原材料消耗强度行业先进,一般工业固体废物综合利用率100%,工业用水重复利用率达到98%。
一般工业固体废物资源回收站
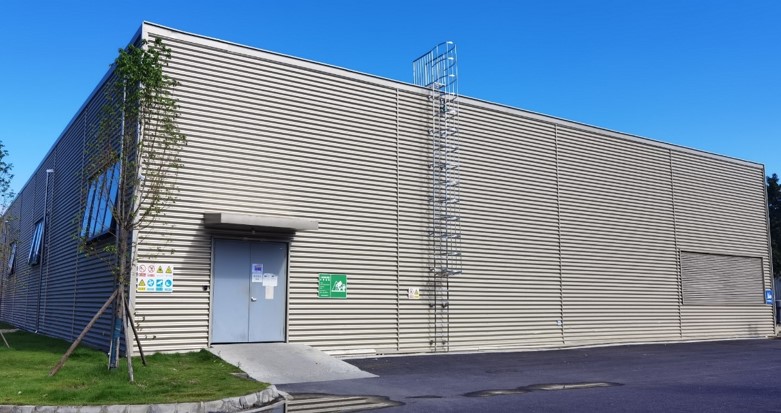
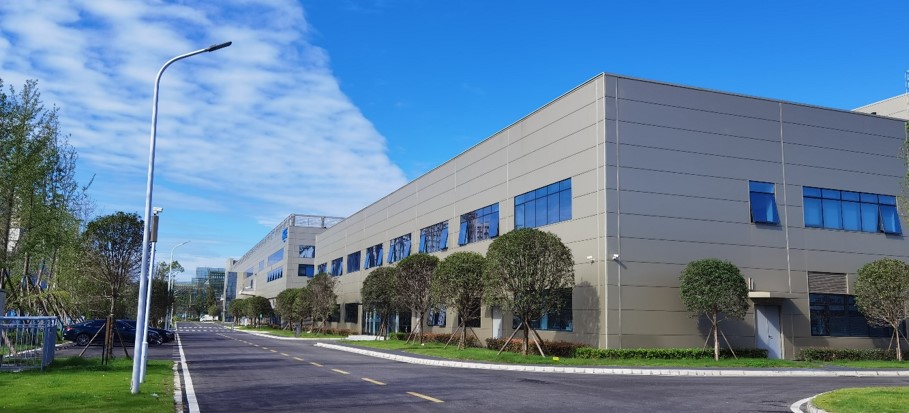
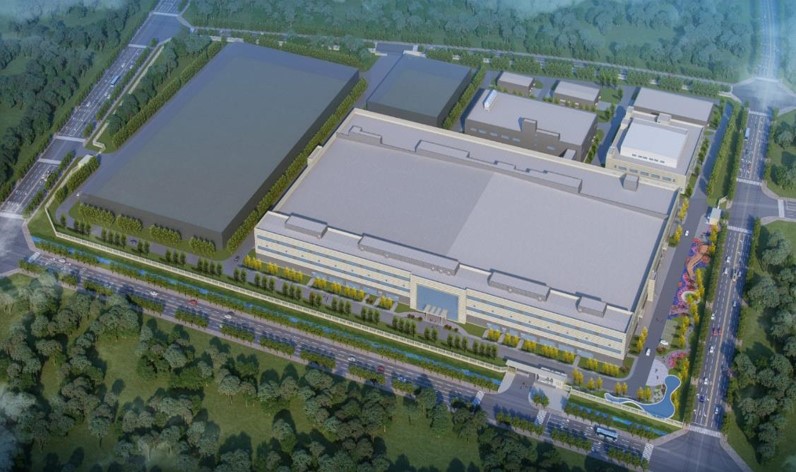
厂区实景图
我们拥有先进的生产工艺技术和精良的生产设备,积极实施清洁生产审核,开展绿色低碳升级改造。国内两大工厂均已完成清洁生产审核,并通过政府验收。其中,成都工厂达到国内清洁生产先进水平。
在产品设计阶段,我们运用绿色设计理念,开展轻量化、无害化、长寿命、低功耗、易回收、可拆解、易再生等方面的绿色设计。
在产品生产阶段,我们建立并运行有害物质过程控制管理体系,严格执行产品及包装有害物质的限量标准,以绿色技术打造绿色环保产品。
在产品碳足迹管理方面,我们开展典型产品的碳足迹量化评价与改进。
生产基地有害物质过程管理体系(HSPM)认证覆盖范围为100%
2025年我们基于ISO 14067:2018标准核算了7款产品碳足迹
其中2款获得第三方产品碳足迹评价证书
我们的生产基地项目规划科学、布局紧凑,实现土地资源高效配置与多功能复合利用,单位占地面积产值达到行业先进水平。